Artykuł sponsorowany
Jak grubość litego poliwęglanu wpływa na frezowanie CNC i trwałość detali
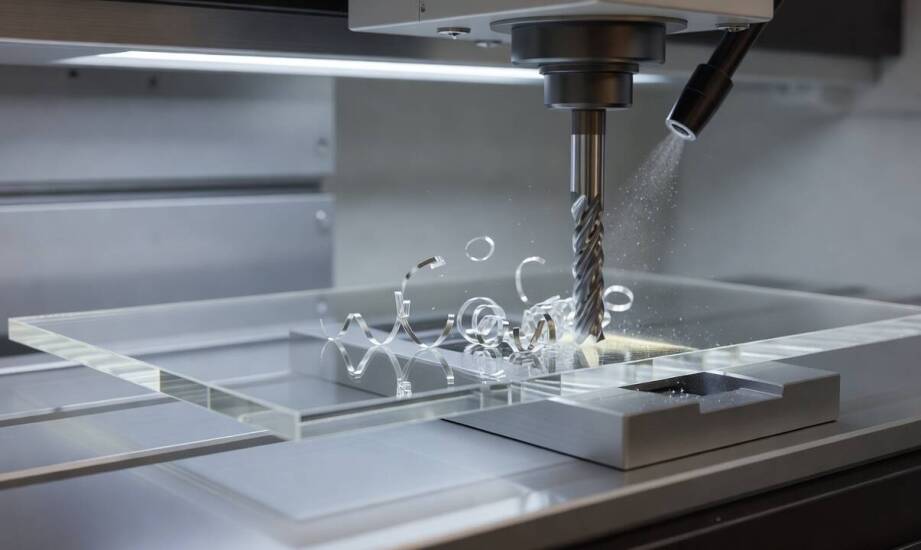
Płyty poliwęglanowe o identycznych właściwościach fizykochemicznych zachowują się zupełnie inaczej w zależności od wybranej grubości. Ten sam materiał wykorzystany w branży reklamowej oraz w osłonach przemysłowych narzuca inżynierom i projektantom odmienne rygory techniczne. Cienkie arkusze ułatwiają tworzenie lekkich konstrukcji ekspozycyjnych, ale stawiają wyzwania podczas mechanicznej obróbki na frezarkach. Grubsze odpowiedniki doskonale znoszą duże obciążenia udarowe, jednak wymuszają na operatorach maszyn zmianę strategii mocowania i kalibracji parametrów skrawania. Prawidłowe dopasowanie gabarytów tworzywa do specyfiki detalu skutecznie zapobiega powstawaniu technologicznych odrzutów produkcyjnych.
Przeczytaj również: Jak kancelaria prawna pomaga firmom w zarządzaniu danymi osobowymi pracowników i klientów
Wpływ grubości arkusza na sztywność i zachowanie podczas cięcia
Grubsza płyta wykazuje znacznie wyższą sztywność własną oraz mniejszą podatność na zginanie pod wpływem przyłożonych sił zewnętrznych. Cienkie formatki o grubości zaledwie 3 mm łatwiej uginają się pod naciskiem narzędzia podczas obróbki na ploterze. Takie zjawisko przy niewłaściwym zamocowaniu na stole roboczym generuje silne drgania, a w konsekwencji prowadzi do powstawania ukrytych mikropęknięć na krawędziach detalu. W trakcie późniejszej eksploatacji gotowego wyrobu cieńsze płaszczyzny wymagają zagęszczenia punktów podparcia lub zmniejszenia rozstawu profili nośnych, aby uniknąć trwałej deformacji plastiku.
Przeczytaj również: Jakimi sprawami karnymi zajmują się kancelarie prawne?
Większa masa materiału wymusza na technologach modyfikację sposobu stabilizacji formatki na maszynie CNC. Cięższe arkusze potrzebują mocniejszego docisku mechanicznego lub stabilnego podciśnienia. Prawidłowe unieruchomienie masywnego tworzywa ogranicza ryzyko przesunięcia elementu oraz eliminuje wibracje psujące gładkość krawędzi cięcia. Z perspektywy wytrzymałościowej takie masywne detale znacznie lepiej absorbują uderzenia kinetyczne. Utrzymują one pierwotny kształt i ciągłość struktury nawet w bardzo wymagających warunkach hal produkcyjnych.
Przeczytaj również: Inwestycja w zgrzewarki do folii: co przynosi Twojej firmie?
Parametry obróbki i różnice w docelowych zastosowaniach
Frezowanie grubszego polimeru wymaga precyzyjnego dostrojenia parametrów pracy wrzeciona i prędkości maszyny. Specjaliści od obróbki zalecają wykorzystanie bardzo ostrych frezów jednopiórowych oraz wyraźne obniżenie posuwu w fazie wykańczającej. Niezbędne okazuje się również wdrożenie chłodzenia mgiełką lub sprężonym powietrzem oraz podzielenie całego procesu na kilka płytszych przejść narzędzia. Takie postępowanie skutecznie chroni przed przegrzaniem powierzchni. Zbyt wysoka temperatura zazwyczaj skutkuje lokalnym topieniem krawędzi, powstawaniem twardych zadziorów oraz matowieniem przezroczystej struktury.
W sektorze B2B docelowa funkcja elementu determinuje dobór wymiarów arkusza. W wewnętrznych standach reklamowych i tablicach ekspozycyjnych często spotyka się formatki o grubości około 3–5 mm. Stanowi to jednak orientacyjny zakres uzależniony od wielkości projektu oraz planowanego obciążenia konstrukcji. Cieńszy profil po prostu obniża masę całkowitą ekspozytora i ułatwia jego codzienny transport. Przegrody bezpieczeństwa oraz osłony linii produkcyjnych opierają się zazwyczaj na arkuszach o grubości rzędu 6–10 mm. W zależności od technologii obróbki i warunków docelowego montażu, takie gabaryty mogą ułatwić zachowanie stabilności konstrukcji, często bez konieczności budowania skomplikowanego stelaża wzmacniającego. Odpowiednio dopasowane panele z poliwęglanu litego trafiają do zakładów przemysłowych poszukujących materiałów o bardzo wysokiej udarności. Rodzinna firma MURGRABIA dostarcza tworzywa sztuczne dla przedsiębiorstw reklamowych i produkcyjnych, a także realizuje precyzyjne frezowanie CNC.
Osiągnięcie optymalnych rezultatów produkcyjnych opiera się na znalezieniu równowagi między oczekiwaną odpornością mechaniczną detalu a limitami parku maszynowego. Zbyt gruby materiał niepotrzebnie podnosi wagę końcową produktu i wydłuża cykl obróbczy przez konieczność wykonania wielu przejść frezem. Cienki arkusz podnosi z kolei ryzyko pęknięć zmęczeniowych i wymusza projektowanie dodatkowych stelaży nośnych. Analiza sił fizycznych działających na osłonę ułatwia dobranie odpowiedniego przekroju tworzywa. Pozwala to kontrolować koszty materiałowe, uprościć proces skrawania i zagwarantować długą eksploatację elementu ochronnego.
Kategorie artykułów
Polecane artykuły

Wioślarze - jak wpływają na rozwój mięśni pleców i ramion?
Trening na wioślarzu przynosi wiele korzyści zdrowotnych, angażując różne grupy mięśniowe, zwłaszcza plecy i ramiona. To urządzenie umożliwia efektywny trening całego ciała, poprawiając kondycję fizyczną oraz rozwijając siłę i wytrzymałość. Regularne korzystanie z wioślarza wpływa pozytywnie na zdro

Sól drogowa a ochrona środowiska – jakie są aspekty ekologiczne jej stosowania?
Sól drogowa odgrywa kluczową rolę w zapewnieniu bezpieczeństwa na drogach podczas zimy. W artykule przyjrzymy się jej właściwościom oraz wpływowi na środowisko naturalne. Omówimy różnice między tym produktem a innymi rodzajami, a także zastosowanie w różnych warunkach atmosferycznych. Dowiedz się, j